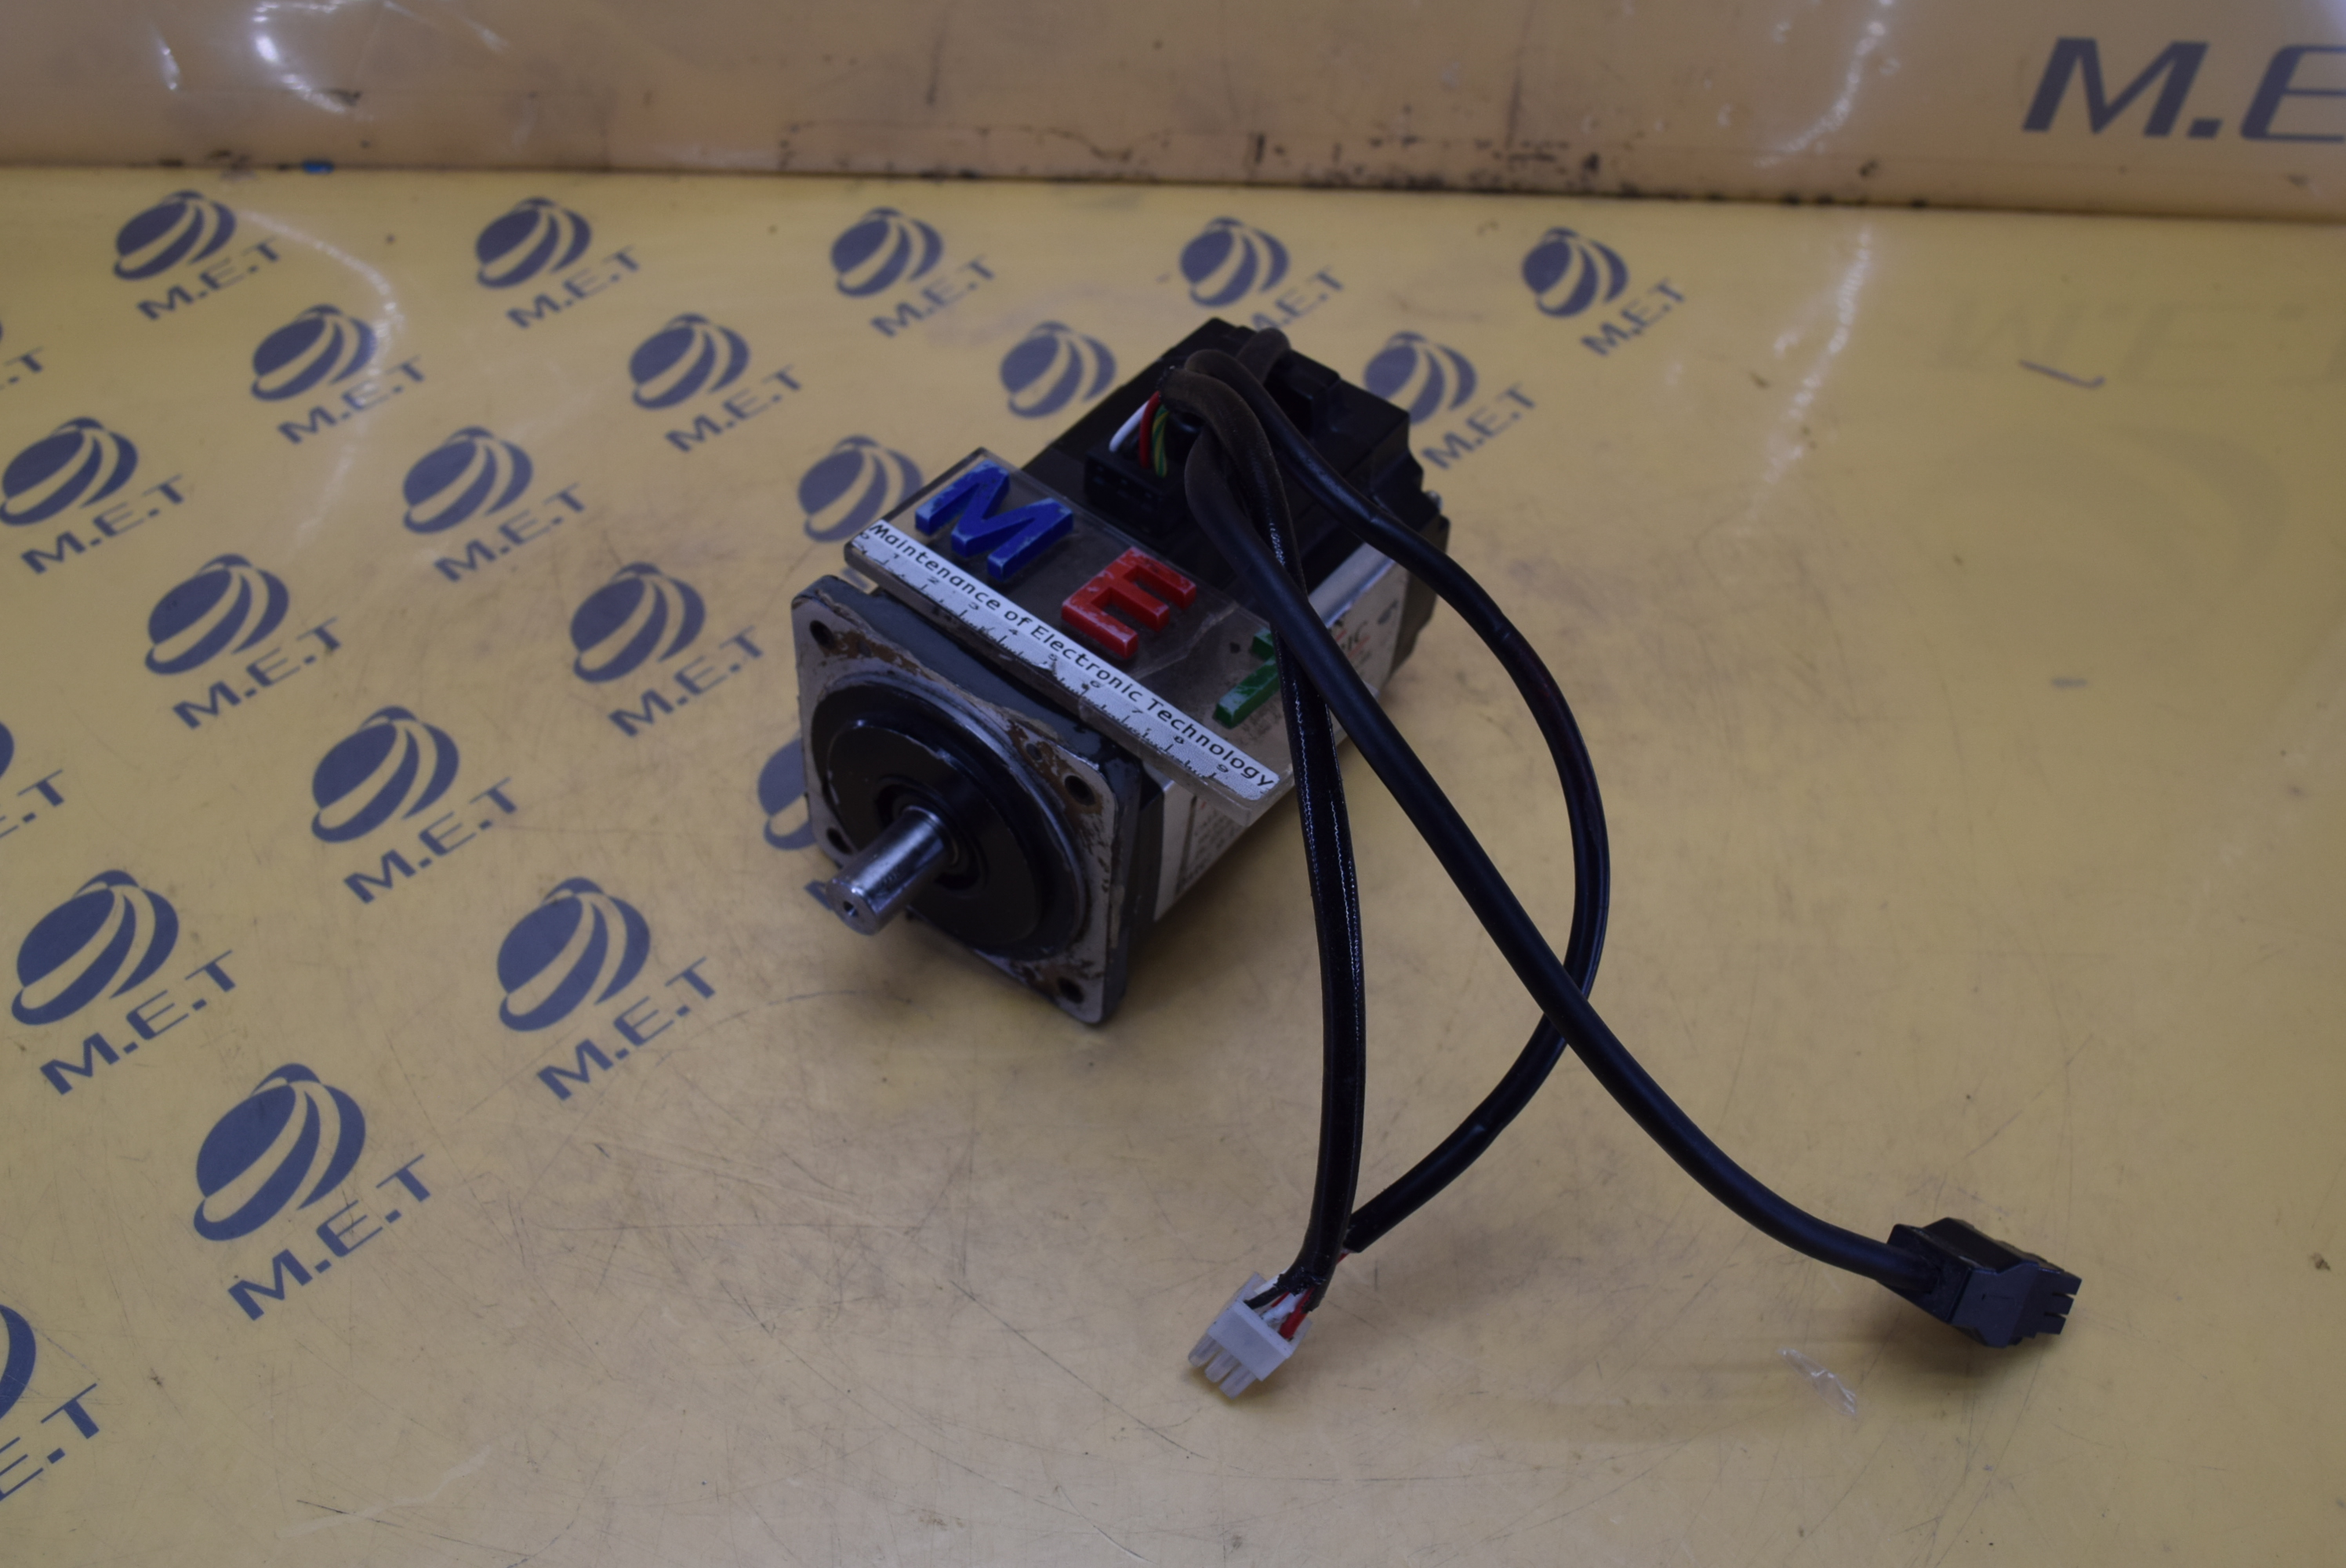
>생산 라인 가동 중 서보 드라이버 상에 과전류 및 엔코더 통신 이상 알람이 빈번하게 발생하며 설비가 정지되는 현상으로 긴급 입고되었습니다.
[입고 상태 점검]
생산 현장에서 가동 중 간헐적인 서보 알람 발생과 함께 구동 소음이 심화되어 정밀 점검을 위해 입고되었습니다. 현장 점검 당시 모터 하우징 외부로 상당한 발열이 감지되었으며, 축 회전 시 불규칙한 금속성 마찰음이 수반되는 상태였습니다. 정밀 진단을 위해 절연 저항계를 이용하여 고정자 권선과 프레임 간의 절연 상태를 측정한 결과, 기준치인 10MΩ에 미치지 못하는 0.15MΩ으로 측정되어 내부 권선의 절연 파괴가 심각하게 진행되었음을 확인하였습니다. 오실로스코프를 이용한 엔코더 출력 파형 분석에서는 피드백 제어의 기준이 되는 Z상 원점 펄스가 불규칙한 노이즈와 함께 파형 왜곡을 일으켜 정확한 위치 결정이 불가능한 상태였으며, 브레이크 유닛은 내부 간극 불량으로 인해 비통전 시에도 디스크가 완전히 밀착되지 않거나 개방 시 드래그 현상이 발생하는 것으로 판명되었습니다.
[오버홀 프로세스]
노후화 및 오염물질 유입으로 저하된 고정자 권선의 성능 복구를 위해 전체 분해 후 고압 세척 및 진공 건조 공정을 실시하였습니다. 권선 내부의 미세한 공극을 제거하고 절연 강도를 높이기 위해 고내열 등급의 바니시 함침 작업을 2회 반복 수행하여 절연 저항을 신품 수준으로 복원하였습니다. 엔코더 파트에서는 광학 슬릿의 미세 오염을 전용 세척액으로 정밀 소정하고, 수광 소자의 신호 증폭 단계에서 발생하는 왜곡을 억제하기 위해 내부 회로의 밸런싱 조정을 실시하였습니다. 소음과 진동의 원인이 된 전후방 베어링은 내부 그리스 경화와 볼 레이스 마모가 확인되어 고속 정밀급 규격품으로 교체하였으며, 브레이크 유닛은 마찰판의 평탄도를 정밀 연마하고 전자기적 흡착 간극을 0.2mm 이내로 재설정하여 즉각적인 구동 및 제동이 가능하도록 조치하였습니다.
[복구 후 측정치]
모든 오버홀 과정을 마친 후 실시한 최종 성능 검사에서 고정자 권선의 절연 저항은 500V DC 기준 2,000MΩ 이상으로 측정되어 완벽한 절연 회복을 확인하였습니다. 엔코더 신호의 경우, 오실로스코프 상에서 Z상 펄스가 노이즈 없이 깨끗한 구형파를 그리며 매 회전마다 일정한 위상에서 출력되는 것을 확인하였고, A상과 B상의 위상차 또한 90도를 정확히 유지하며 위치 오차가 소멸되었음을 검증하였습니다. 베어링 교체 후 가동 소음은 65dB 이하의 정숙한 상태를 유지하였으며, 브레이크 작동 시의 전력 소비 효율과 응답 속도 역시 제조사 표준 데이터 시트와 일치하는 결과를 도출하였습니다. 특히 저속 및 고속 구간에서의 토크 리플을 측정한 결과, 권선 정비 전과 비교하여 회전 안정성이 비약적으로 향상되었음을 실측 수치로 증명하였습니다.
[품질 보증 승인]
수리 완료된 본체는 실제 구동 환경을 모사한 다이나모미터 테스트 장비에 장착되어 6시간 이상의 장기 부하 운전 및 급가감속 반복 테스트를 통과하였습니다. 테스트 과정에서 케이블 커넥터 부위의 접촉 저항 및 하우징의 기밀성을 재차 점검하여 현장 재설치 시 발생할 수 있는 변수를 사전에 차단하였습니다. 모든 기능이 정상 수치 내로 복구되었음을 최종 승인하였으며, 출고 전 방청 처리 및 정적 밸런싱 점검을 완료하였습니다. 해당 서보 모터는 충격 방지를 위한 이중 특수 포장재로 패킹되어 안전하게 출고 대기 상태에 있으며, 정밀 점검 리포트와 함께 고객사에 인도되어 생산 라인의 안정적인 가동에 기여할 준비를 마쳤습니다.
국내외 모든 공정 제어 장비의 긴급 장애를 신속히 해결합니다. 현장과 동일한 부하 시뮬레이션을 통과한 제품만 안전하게 인도되며, 수리 후 6개월간의 안심 품질보증을 약속드립니다.